

【目次】
1. マイクロ流体デバイスと微細流路
2. 微細流路の試作で最初に決めたいこと
3. 微細流路の主な加工方法と使い分け
4. 微細流路製作で3Dプリントが適するケース
5. BMFのマイクロ流路・流体デバイス試作事例
6. 加工方法を選ぶ目安
7. 微細流路を3Dプリントするときの7つの設計ポイント
8. BMFのPµSLでできる試作
9. まとめ|構造・材料・後工程から試作方法を選ぶ
微細流路を試作するとき、加工法は「何µmまで作れるか」だけでは決まりません。流路の幅や深さに加えて、流路長、使用流体、圧力・流量、観察方法、封止、洗浄性、試作数量まで考慮する必要があります。
例えば、平面的な流路を複製する場合は、フォトリソグラフィーを利用したPDMS成形が有効です。一方、立体的な分岐や混合構造を短期間で評価する場合は、高精度3Dプリントが選択肢になります。ただし、閉じた微細流路は、造形できても未硬化樹脂を排出・洗浄できなければ機能しません。
本記事では、代表的な加工方法を比較し、微細流路を試作する際の設計ポイントと、BMFのPµSL技術を活用した研究事例を紹介します。
マイクロ流体デバイスと微細流路

マイクロ流体デバイスは、ガラス、シリコン、PDMS、樹脂などの部材に微細な流路を形成し、少量の液体や気体を制御するためのデバイスです。流路内で、試料の混合、分離、反応、液滴生成、細胞・粒子の操作、成分の検出などを行います。
微細な流路では、流路寸法や流速が小さい条件でレイノルズ数が低くなり、層流が生じやすくなります。層流では流れを比較的予測しやすい一方、液体同士の混合には分子拡散が大きく関わるため、必要に応じて分岐、バッフル、ミキサーなどの構造を設けます。
マイクロ流路デバイスは、創薬、細胞研究、遺伝子解析、化学分析、環境計測などで活用されています。基本原理、用途、ガラス・シリコン・PDMS・熱可塑性樹脂などの材料特性については、「マイクロ流路デバイスとは?原理や材質別の特徴、材料の選び方」をご覧ください。
微細流路の試作で最初に決めたいこと

最初に明確にしたいのは、今回の試作で何を検証するかです。流路の形状を確認するのか、漏れや圧力損失を測定するのか、細胞や試薬を用いた実験まで行うのかによって、必要な材料と加工方法は変わります。
試作前に、次の条件を整理します。
・流路の幅、深さ、長さ、断面形状、最小壁厚
・使用する流体、粘度、温度、圧力、流量
・分岐、曲線、混合構造などの内部形状
・顕微鏡観察、蛍光検出などの評価方法
・封止方法、チューブやセンサーとの接続方法
・試作数量、設計変更の頻度、将来の製造方法
微細流路では、流路が細く長くなるほど圧力損失が増える場合があります。形状を製作できるかという判断と、必要な流量や機能を実現できるかという判断は分けて評価します。
微細流路の主な加工方法と使い分け

微細流路の製作には、フォトリソグラフィーとソフトリソグラフィー、切削、レーザー加工、射出成形・ホットエンボス、高精度3Dプリントなどの方法があります。
適した方法は、流路形状、使用材料、必要数量、設計変更の頻度、封止・接合や洗浄などの後工程によって異なります。以下では、各加工方法の特徴と、試作時に確認したい点を整理します。
フォトリソグラフィーとソフトリソグラフィー
フォトリソグラフィーは、感光材料に光を照射して微細パターンを形成する技術です。必要に応じてエッチングなどと組み合わせ、基板を加工したり、PDMS複製用のマスターを製作したりします。
ソフトリソグラフィーでは、そのマスターにPDMSを流し込んで硬化・剥離し、ガラスなどの基板に接合して流路を形成します。同じマスターから複数の部品を複製しやすい一方、多層流路では位置合わせや接合工程の検討が必要です。
切削加工
切削加工は、樹脂や金属に工具で溝やポートを形成する方法です。開放流路や比較的単純な形状を直接試作でき、使用材料を選びやすいことが特長です。
一方、工具径による内隅形状の制約、深い溝への工具の到達性、バリ、表面粗さ、加工後の封止方法に注意する必要があります。
レーザー加工
レーザー加工は、材料とレーザーの種類・条件に応じて、微細な溝や穴を非接触で形成する方法です。マスクを使用せずに形状を変更できる方式もあります。
ただし、ガラスと樹脂では加工性が異なり、熱影響、テーパー、表面の変質などが流体挙動や光学観察に影響する場合があります。
射出成形・ホットエンボス
射出成形やホットエンボスは、金型や原版を使用して熱可塑性樹脂に微細形状を転写する方法です。同一形状を繰り返し製造する用途に適しています。
一方、マスターや金型の製作費と期間が必要であり、離型性、接合工程、必要数量まで含めて評価します。
高精度3Dプリント
高精度3Dプリントは、3Dデータから部品やモールドを造形できるため、金型を新たに製作せずに形状を変更できます。立体的な分岐、曲線流路、バッフル、ミキサーなどを含む少量試作で有用です。
一方、すべての微細流路に適するわけではありません。閉じた内部流路では、未硬化樹脂の残留や意図しない硬化が問題となるため、流入口・流出口、流路長、造形方向、材料、洗浄方法を含めて検討します。
微細流路製作で3Dプリントが適するケース

高精度3Dプリントは、複雑な分岐、曲線、バッフル、ミキサー、立体的な内部流路を含む部品を少量試作し、複数の設計案を比較する場合に有効です。マスクや金型を新たに製作せず、3Dデータを修正して次の試作へ反映できます。
一方、単純な平面流路を繰り返し複製する場合、最終部品に特定のガラス、シリコン、熱可塑性樹脂が必要な場合、形状が確定して大量生産へ移行する場合は、フォトリソグラフィー、射出成形、ホットエンボスなども比較する必要があります。
3Dプリントが適するかどうかは、造形精度だけでなく、未硬化樹脂の排出、内部洗浄、封止、材料適合性、後処理を含めて判断します。
BMFのマイクロ流路・流体デバイス試作事例
BMFのPµSL技術は、微細流路を含む評価用部品の直接造形や、PDMSなどへの転写に使用する精密モールドの製作に活用されています。
ここでは、BMFのmicroArch®シリーズが使用されたマイクロ流路・マイクロ流体関連の研究事例を紹介します。事例ごとに、BMFが造形した対象が最終部品なのか、転写用モールドなのかを区別して確認することが重要です。
高出力レーザー実験用デバイス:深さ30µmの流路を直接造形
高出力レーザー実験に使用するマイクロ流体デバイスの製作では、BMFのmicroArch® S240が使用されました。
BMFの公開事例によると、製作されたデバイスには、深さ30µmの流路と100µmの出口が設けられています。デバイス全体のサイズは20mm×15mm×5mmで、微細流路と液体供給に必要な構造を一体で造形しています。
この事例では、微細流路の寸法だけでなく、出口形状や液体供給の安定性を含めて、研究用デバイスとして評価されています。
詳しくは、「高出力レーザー実験用マイクロ流体デバイスの製造事例」をご覧ください。

microArch S240で造形した高出力レーザー実験用マイクロ流体デバイス
脂質ナノ粒子形成の観察:20個のバッフルを備えた精密モールド
フランクフルト大学の研究では、マイクロ流体デバイス内での流体挙動と、脂質ナノ粒子が形成される過程を観察するため、BMFのmicroArch® S240が使用されました。
この事例でBMFの装置が造形した対象は、最終的なPDMSデバイスではなく、ソフトリソグラフィーに使用する精密モールドです。数百µm幅の流路内に、20個の微細な長方形バッフルを配置した構造が造形されました。
造形したモールドを使用して流路構造を形成し、ラマン顕微鏡、蛍光顕微鏡、FRET顕微鏡などを組み合わせることで、流体挙動と脂質ナノ粒子形成の過程が解析されています。
詳しくは、「脂質ナノ粒子形成プロセスのリアルタイム可視化事例」をご覧ください。
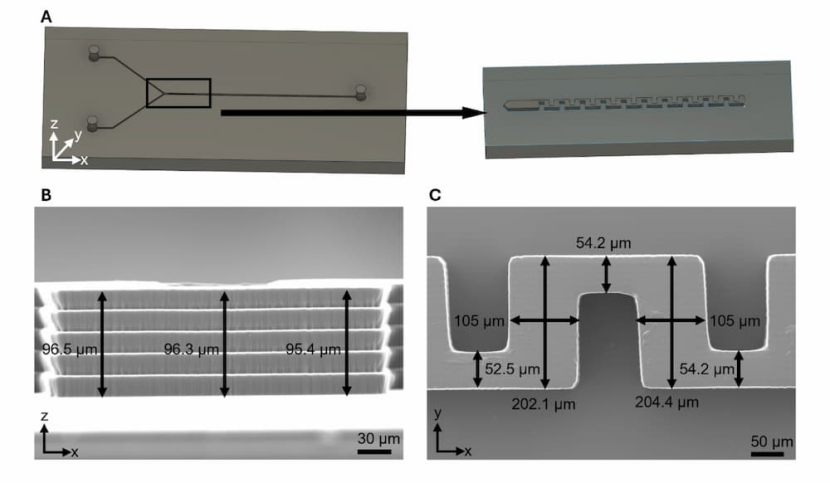
図:microArch® S240で造形したマイクロ流体デバイス用精密モールド
三次元流場の研究:6本の流路がクロススロットに収束するデバイス
イリノイ大学アーバナ・シャンペーン校の研究では、フローベースの粒子操作に使用する三次元流場を形成するため、BMFのmicroArch® S240が使用されました。
数回の試作を経て、断面寸法300µm×300µmの6本の流路がクロススロットに収束するマイクロ流体デバイスが製作されました。デバイスにはオープンチャネル(開放流路)が設けられており、顕微鏡を用いてクロススロット内部の流れを観察できます。
この事例は、平面的な流路だけでは形成が難しい三次元流場を、精密3Dプリントによる試作で検証した研究例です。
詳しくは、「フローベースの操作に用いる三次元流場の造形事例」をご覧ください。

図:三次元流場の研究に使用されたマイクロ流体デバイス
加工方法を選ぶ目安
微細流路に用いられる代表的な加工方法について、適したケースと事前に確認したい点を整理しました。実際の適用可否は、流路形状、材料、必要数量、評価条件によって異なります。
| 加工方法 | 向いているケース | 事前に確認したい点 |
|---|---|---|
| フォトリソグラフィー/ソフトリソグラフィー | 平面的な微細流路、PDMS転写、同一形状の複製 | マスター製作、位置合わせ、接合、多層化 |
| 切削加工 | 樹脂・金属の開放流路、比較的単純な形状の試作 | 工具径、加工可能な深さ、バリ、表面粗さ、封止方法 |
| レーザー加工 | 微細な溝・穴、非接触加工、短期間での形状変更 | 材料適性、熱影響、テーパー、加工面の状態 |
| 射出成形/ホットエンボス | 形状確定後の複製製造、熱可塑性樹脂部品 | 金型・原版の費用、離型性、接合方法、必要数量 |
| 高精度3Dプリント | 複雑な三次元流路、分岐・混合構造、少量試作 | 未硬化樹脂の排出・洗浄、造形方向、材料、後硬化 |
加工方法は、最小寸法だけで選ぶことはできません。設計変更の頻度、必要な材料特性、封止・接合、洗浄などの後工程、試作数や将来の生産数量まで含めて比較することが重要です。
微細流路を3Dプリントするときの7つの設計ポイント
光学解像度と流路の加工限界を分けて考える
光学解像度は、最小の閉じた流路寸法や加工公差と同じ指標ではありません。断面寸法、造形方向、材料、露光条件、流路長、後処理を含め、テストピースで確認します。
未硬化樹脂を排出できる経路を設ける
流入口・流出口の大きさと配置、曲がり、分岐、流路長を確認し、必要に応じて一時的な排液口や部品分割を検討します。
造形方向とサポート配置を確認する
流体に接する重要面や観察面へのサポート痕を避けながら、造形安定性と後処理性を両立させます。
壁厚、ポート、接続部を含めて設計する
内部流路だけでなく、周囲の壁厚、チューブ接続部、シール面を評価し、漏れや加圧時の変形を防ぎます。
封止方法と観察面を先に決める
開放流路を封止する方法と閉じた流路を一体造形する方法では工程が異なります。透過性、壁厚、積層痕、接合材も確認します。
流体と材料の相互作用を評価する
有機溶媒、油、タンパク質、薬剤では、膨潤、吸着・吸収、溶出、濡れ性の変化が生じる可能性があります。
形状評価と流体機能評価を分ける
最初に断面、排液・洗浄性、接続部を確認し、その後に漏れ、圧力損失、流量、混合状態、観察性を評価します。
BMFのPµSLでできる試作
BMFのPµSL(Projection Micro Stereolithography)は、光を面単位で投影し、光硬化性樹脂を積層して微細構造を造形する技術です。マイクロ流路の試作では、評価用部品を直接造形する方法と、PDMSなどへの転写に用いる精密モールドを造形する方法があります。
立体的な分岐や混合構造を試したい場合は、構造を一体化した試作を検討できます。最終評価にPDMSなど固有の材料特性が必要な場合は、モールド製作と転写工程を組み合わせる方法が候補になります。
実際の適用可否は、流路寸法、流路長、造形方向、材料、排液・洗浄性、後処理、要求品質によって異なります。光学解像度だけで判断せず、3Dデータと使用条件をもとに確認します。
まとめ|構造・材料・後工程から試作方法を選ぶ
微細流路の試作方法は、最小流路寸法だけでは決まりません。形状の複雑さ、材料、使用流体、観察方法、洗浄・封止、必要数量を合わせて検討することが重要です。
平面的な流路やPDMS転写にはフォトリソグラフィー、開放流路の試作には切削・レーザー加工、形状確定後の複製製造には射出成形やホットエンボスが適する場合があります。複雑な三次元流路、分岐、混合構造を少量試作し、設計変更を繰り返す場合は、高精度3Dプリントが選択肢になります。
特に閉じた微細流路では、造形性だけでなく、未硬化樹脂の排出、内部洗浄、造形方向、材料特性、後処理まで含めて評価する必要があります。実際の適用可否は、3Dデータと使用条件をもとに確認します。
BMFでは、PµSL技術を用いた微細流路部品や、PDMS転写に使用する精密モールドについて、3Dデータと使用条件をもとに造形可否を検討しています。
流路の寸法・長さ、使用材料、使用流体、必要数量、評価条件などをご共有いただければ、造形方法を検討するための事前確認が可能です。微細流路の試作をご検討の場合は、造形サービスまたはお問い合わせページからご相談ください。


